


En inköpsingenjör skickar oss en ritning för en sjövattenventilkropp. Titelblocket säger "316 Stainless Steel." Vi ställer en fråga innan vi citerar: menade du bearbetad AISI 316, eller den gjutna motsvarigheten, CF8M? Svaret ändrar legeringskemin, värmebehandlingscykeln, bearbetbarheten och ofta priset med 10 procent eller mer. De flesta köpmisstag för 316 rostfria gjutgods börjar precis här, eftersom betygsnamnet på ritningen inte automatiskt översätts till rätt gjutmaterial. Den här guiden förklarar vad betyget egentligen betyder, hur gjutna strukturer skiljer sig från smidda stång och plåt, vilken gjutprocess som passar dina delar och var kostnaderna faktiskt ackumuleras.
Vad "316" betyder när delen är cast
I den gjutna formen är 316 inte specificerad som AISI 316. Den är specificerad som CF8M i ASTM A351, A743 eller A744, beroende på serviceklass. CF8M är den gjutna versionen av typ 316 och CF3M är den gjutna versionen av typ 316L. Fönstren av krom, nickel och molybden är nära men inte identiska, och gjuteriet använder gjutkvaliteten, inte smideskvaliteten, för att kontrollera smältning och inspektion.
Molybden är grundämnet som skiljer 316 från 304. Med 2,0 till 3,0 procent ökar det motståndet mot kloridgrop och spaltkorrosion avsevärt. Det ena tillägget gör 316 gjutgods till standardvalet för utrustning för havsvatten, kemisk bearbetning och livsmedelskontakt där klorbaserade desinfektionsmedel används.
| Betyg | Koldioxid max | Krom | Nickel | Molybden |
|---|---|---|---|---|
| Gjorde 316 | 0.08 | 16.0-18.0 | 10,0-14,0 | 2,0-3,0 |
| Gjorde 316L | 0.03 | 16.0-18.0 | 10,0-14,0 | 2,0-3,0 |
| Gjuten CF8M | 0.08 | 18.0-21.0 | 9,0-12,0 | 2,0-3,0 |
| Cast CF3M | 0.03 | 18.0-21.0 | 9,0-12,0 | 2,0-3,0 |
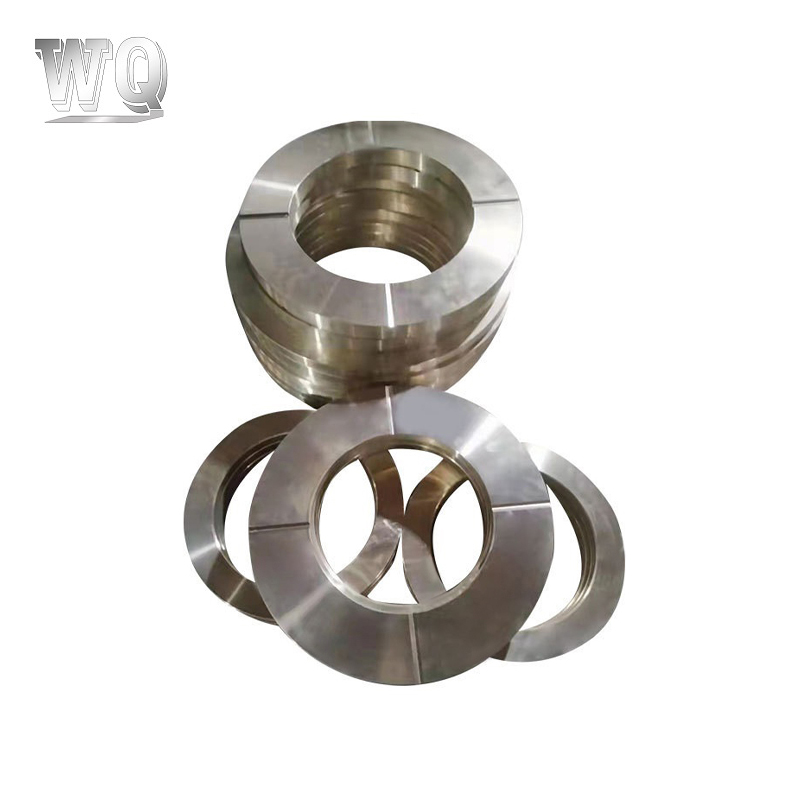 316/316L gjutgods i rostfritt stål med förbättrad kloridbeständighet Dessa gjutgods erbjuder molybdenförstärkt grop- och spaltkorrosionsbeständighet för utrustning för havsvatten, kemisk bearbetning och livsmedelskontakt. Valet mellan CF3M och CF8M beror på svetsnings- eller sensibiliseringsförhållanden, så verifiera betyget för din servicemiljö. Visa produkt →
Den praktiska regeln är enkel: om din komponent behöver svetsas efter gjutning, eller arbetar i ett sensibiliserande temperaturområde, specificera CF3M istället för CF8M. Den lägre kolhalten förhindrar utfällning av kromkarbid vid korngränserna, vilket bevarar korrosionsbeständigheten.
Gjuten mikrostruktur vs. smidda stång: Magnetiska och korrosionsskillnader
Ett vanligt kundklagomål är att "316 gjutgods är magnetiska." Detta förvånar människor som har testat en bit 316-platta och funnit att den inte är magnetisk. Den gjutna versionen av 316, CF8M, innehåller avsiktligt 5 till 20 procent ferrit i en austenitisk matris. Ferrit är ferromagnetisk, så gjutningen kommer ofta att dra till sig en magnet. Detta är inte en defekt och det betyder inte att gjuteriet ersatte en billigare legering.
Ferrithalten är faktiskt kontrollerad av en anledning. Det minskar heta rivning under stelning och förbättrar svetsbarheten jämfört med en helt austenitisk struktur. Avvägningen är att ferrit sänker korrosionsbeständigheten något på mikrostrukturnivå, vilket är anledningen till att specificera rätt värmebehandling och, vid behov, ferritantalet har betydelse när delen körs i klorider.
Om din ansökan uttryckligen kräver en omagnetisk gjutning, skriv det kravet på ritningen och be gjuteriet att kontrollera ferritprocenten, till exempel till 5 procent max genom magnetisk mätning enligt ASTM A799. Om ingen sådan anteckning finns, kommer gjuteriet att hälla till kemin enbart, och ferritnivån kommer att sitta varhelst stelning uttrycker det.
Investeringsgjutning vs. sandgjutning för 316 delar
Den billigaste metoden är inte alltid den lägsta kostnadsmetoden när bearbetning, skrot och ytfinish kommer in i beräkningen. För 316 rostfria gjutgods vinner investeringsgjutning vanligtvis när delen har komplex inre geometri, tunna väggar eller snäva toleranser. Sandgjutning vinner för mycket stora delar eller mycket små kvantiteter. I vår butik kör vi båda och urvalsgränsen är ungefär 500 gram till 50 kilo för investeringsgjutning, med större delar som ska slipas där en mönsterkostnad kan motiveras.
| Parameter | Investeringsgjutning | Sandgjutning |
|---|---|---|
| Linjär tolerans | /- 0,5 % av nominellt, ofta 0,15 mm uppnåeligt | /- 1,0-2,0 mm på medelstora sektionsstorlekar |
| Ytjämnhet | Ra 1,6-3,2 μm | Ra 6,3-12,5 μm |
| Minsta praktiska vägg | 1,5-2,5 mm | 4-5 mm |
| Ekonomisk batchstorlek | 200-100 000 stycken | 1-1 000 stycken |
Investeringsgjutning av rostfritt stål för komplexa geometrier Investeringsgjutning suits parts with intricate internal passages, thin walls, or tight tolerances. For 316 stainless steel components roughly 500 grams to 50 kilograms, it often lowers total cost by reducing machining and scrap compared to sand casting. Visa produkt → För ett 316 pumphjul eller en ventilbur med kärnor och tunna sektioner, minskar investeringsgjutning behovet av att bearbeta interna profiler. För ett 200-kilos flänshus håller sandgjutning enhetspriset realistiskt. Det korrekta svaret är inte en varumärkespreferens; det är en geometri- och kvantitetsberäkning. Om du är osäker är det mer sannolikt att ett gjuteri som gör båda ger en opartisk rekommendation, varför vi är direkta med processförslag i offertskedet.
Vad driver kostnaden för 316 rostfria gjutgods
316 gjutgods kostar mer än 304 gjutgods av tre konkreta skäl: nickel- och molybdenhalt, lägre bearbetbarhet och strängare kvalitetskrav. Molybdenpriserna är volatila, och legeringstillägget kan svänga råvarukostnaden för en 316-del med 10 till 20 procent inom ett kvartal. Maskinbearbetning är det andra stora kostnadsstället. 316 arbetshärdar snabbt, så matningar, hastigheter och verktygsslitage beter sig annorlunda än låglegerat stål. Ett litet borrat hål som tar en minut i kolstål kan ta tre minuter i 316, och verktyget slits snabbare.
De huvudsakliga kostnadsdrivkrafterna, i ungefärlig ordningsföljd, är:
- Legeringsråvara, särskilt molybdentillägget.
- Bearbetningstid och verktygslivslängd, som ökar med detaljens komplexitet.
- Lösningsglödgning och härdning, obligatorisk för att återställa korrosionsbeständigheten efter stelning.
- Kvalitetskontroll, inklusive kemisk analys, dragprovning och tryckprovning där tillämpligt.
- Ytbehandlingskrav som elektropolering, betning eller blästring av glaspärlor.
Vi säger ofta till köpare att jämföra offerter på total kostnad för landad del, inte pris per kilogram. Ett gjuteri som hävdar billiga 316-gjutgods kanske hoppar över lösningsglödgningen, vilket lämnar en mikrostruktur som misslyckas med saltspraytestning eller korroderar i drift. Be om värmebehandlingsintyget och den kemiska analysen. Om båda saknas är prisrabatten inget fynd; det är en risk som överförs till din slutprodukt.
Där 316 gjutgods i rostfritt stål tjänar sitt behåll
Servicerekordet på 316 gjutgods i kloridhaltiga miljöer är långt och väldokumenterat. Marin hårdvara, kemiska pumpkroppar, ventiltrim, värmeväxlare, komponenter för livsmedelsbearbetning och farmaceutisk utrustning är alla beroende av den molybdenhaltiga legeringen. Anledningen är uthållighet: legeringen bibehåller sitt oxidskikt under förhållanden som orsakar gropbildning i 304, och den gjutna formen tillåter geometrier som smidda eller bearbetade stång inte kan producera ekonomiskt.
Till exempel är camlock-kopplingar för kemikalieöverföringsledningar ofta investeringsgjutna i 316 eftersom den räfflade ändprofilen och tätningsytorna är dyra att bearbeta från massiv stång. Samma logik gäller för glassmaskinskaft och blandningskomponenter, där produktsidan rengörs på plats med aggressiva desinfektionsmedel. Du kan läsa mer i våra branschnoteringar om varför gjutdetaljer i rostfritt stål håller sig så bra i industriell service.
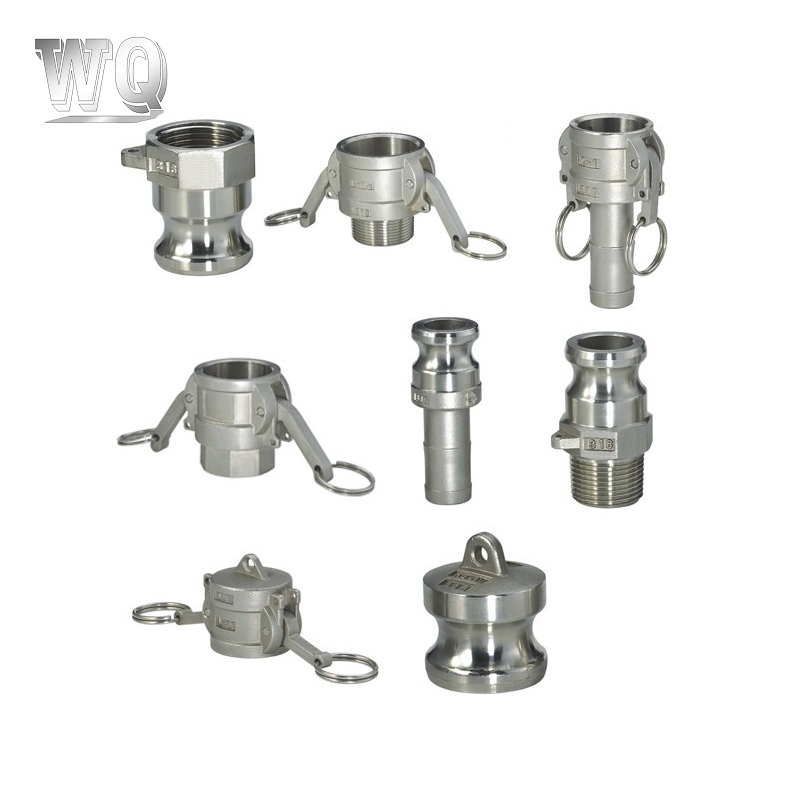 Camlock-kopplingar i rostfritt stål för kemikalieöverföringsledningar Dessa snabbkopplingar är vanligtvis investeringsgjutna i 316 eftersom de räfflade profilerna och tätningsytorna är dyra att bearbeta från stånglager. Gjutmetoden bevarar korrosionsbeständigheten och förenklar produktionen av den komplexa ändgeometrin. Visa produkt →
När du köper 316 gjutgods för denna typ av bruk, se till att gjuteriet förstår servicemiljön, inte bara ritningen. En gjutning som fungerar i sötvatten kan misslyckas i varmt havsvatten om ferrithalten är för hög eller om ytorna inte är ordentligt bearbetade. Materialkvaliteten är grunden, inte hela designen.
Hur man skriver en 316-gjutningsspecifikation som blir rätt
Börja med ett gjutet betyg, inte ett smidesbetyg. På ritningen skriv "ASTM A351 CF8M, lösning glödgat" eller "CF3M" om delen är svetsad efter gjutning. Lägg bara till det mekaniska egenskapsblocket om din interna standard kräver det; A351 ger redan en lägsta draghållfasthet på 70 ksi (485 MPa), sträckgräns på 30 ksi (205 MPa) och en töjning på 30 procent. Om korrosionsbeständigheten är säkerhetskritisk, lägg till ett intergranulärt korrosionstest enligt ASTM A262, och ange ferritintervallet i procent om magnetisk respons måste begränsas.
Ange sedan inspektionens omfattning: visuellt, färgpenetrerande, radiografiskt eller hydrostatiskt tryck. För investeringsgjutgods skyddar en dimensionsrapport på den första artikeln båda sidor, särskilt när gjutna referenspunkter kommer att lokalisera bearbetningsoperationer. En ensidig cast-grade-specifikation, skickad med RFQ, eliminerar det mesta av felkommunikationen vi ser i dagliga offerter. Du kan bläddra i vårt sortiment av investeringsgjutna produkter för att jämföra 316, 316L och relaterade kvaliteter efter material och slutanvändningskategori.